Siete procesos de moldeo y cómo se realiza cada uno
Capacidades
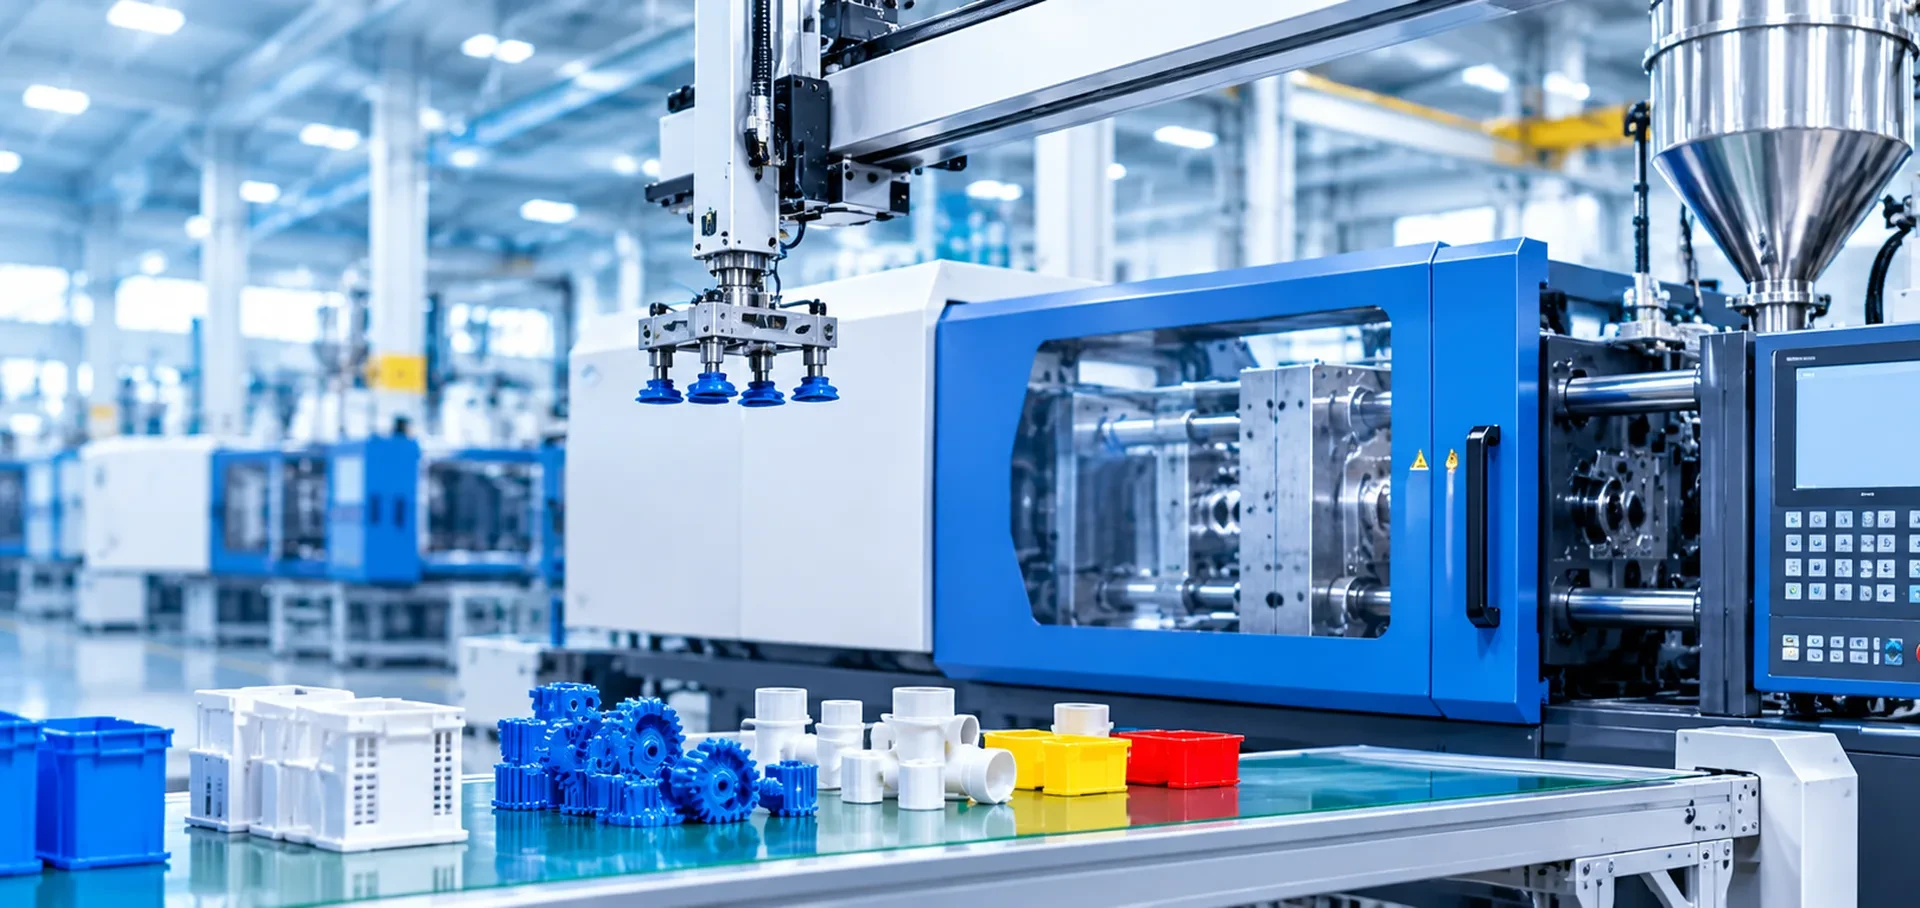
Cada proceso indicado a continuación se realiza en las prensas propias de GSUN, o se indica como inyección secuencial o colaboración con un socio cuando así se hace el trabajo.
| Proceso | Qué significa para su pieza | Estado | Detalle |
|---|---|---|---|
| Moldeo por inyección convencional | Inyección estándar de termoplásticos en ocho máquinas de 50 a 210 t (Hwa Chin HC-120, HC-160, HC-210 y una máquina de 50 t). Es el proceso que hay detrás de la mayoría de las piezas mostradas en Aplicaciones. | En producción | Ocho máquinas de 50 a 210 t, según lo declarado por la fábrica, 2026. |
| Moldeo con insertos | Insertos metálicos o plásticos colocados en el molde antes de la inyección, normalmente para tetones roscados y terminales. | En producción | Se han inyectado con insertos tuercas metálicas, cuchillas metálicas y componentes electrónicos, todos colocados manualmente. Los insertos suministrados por el cliente requieren una especificación y un porcentaje acordado de insertos de reserva. |
| Moldeo multicavidad | Varias cavidades idénticas en un mismo molde para aumentar la producción por ciclo. El número de cavidades se decide según el volumen anual y el tamaño de la pieza. | En producción | Se han producido moldes de hasta 10 cavidades. El número de cavidades de una pieza nueva se decide según el tamaño de la pieza, el volumen anual y la máquina en la que se va a producir. |
| Tecnología de canal caliente | Moldes sin colada que reducen el desperdicio de material y el tiempo de ciclo en proyectos de mayor volumen. | En producción | Se aceptan moldes de canal caliente suministrados por el cliente y se produce con ellos. La marca del controlador de canal caliente se gestiona molde a molde. |
| Moldeo automatizado | Los robots de extracción retiran cada pieza automáticamente, para un ciclo constante y menos daños por manipulación. | En producción | Las 8 máquinas cuentan con robot de extracción para la retirada automática de piezas, lo que además protege las superficies estéticas. |
| Sobremoldeo / TPR sobre PP | Las páginas de herramientas manuales de GSUN describen empuñaduras de TPR inyectadas sobre carcasas de PP. La adherencia entre ambas resinas depende de los grados concretos. | En producción | Se realiza en dos inyecciones secuenciales en las máquinas propias de GSUN: primero se inyecta el sustrato y después el TPR. La adherencia se verifica a nivel de grado en cada proyecto. |
| Moldeo por inyección bicomponente | Dos resinas inyectadas en un mismo ciclo de máquina mediante un molde giratorio o de indexado. Requiere una inyectora bicomponente específica. | Secuencial o con socio | No se dispone de inyectora bicomponente propia. Las piezas sobremoldeadas se producen en dos inyecciones secuenciales; cuando se requiere un verdadero molde bicomponente, el trabajo se encarga a un socio y así se indica. |
Rango de moldeo
Compruebe estas cifras antes de enviar un plano. El peso de inyección, la distancia entre columnas y el espesor de molde corresponden a la máquina más grande; un molde trasladado se comprueba frente a la máquina concreta en la que se va a producir.
| Parámetro | Valor | Por qué lo pregunta un comprador |
|---|---|---|
| Rango de fuerza de cierre | 50 a 210 t en 8 máquinas: 50 t × 1, 120 t × 1, 160 t × 4, 210 t × 2 | Determina si la máquina puede mantener el molde cerrado frente al área proyectada de la pieza. |
| Peso máximo de inyección | aprox. 400 g en la máquina más grande | Determina si la pieza más la colada caben en una sola inyección. |
| Distancia entre columnas | hasta 500 × 500 mm (máquina más grande) | Determina si un portamolde existente cabe físicamente entre las columnas. |
| Espesor de molde mín. / máx. | 150 a 550 mm (máquina más grande) | Un molde trasladado que quede fuera de este rango no puede producirse sin modificaciones. |
| Carrera y fuerza de expulsión | Las piezas de gran profundidad requieren carrera; las piezas rígidas requieren fuerza. | |
| Tolerancia estándar alcanzable | Se define según el plano, la contracción del grado de resina y la referencia de medición; no se cotiza como una cifra única | Debe expresarse en función de la contracción del material, el tamaño de la característica y la referencia, no como una cifra general. |
| Espesor de pared mínimo validado | Las afirmaciones sobre pared delgada solo son creíbles junto con la resina y la pieza con las que se lograron. | |
| Tamaño máximo de pieza | Sin cifra única; se evalúa por pieza según el molde, la resina y el área proyectada | No puede deducirse solo del tamaño de los platos; depende del molde, la resina y el área proyectada. |
De la consulta a la producción
1 · Consulta y revisión de ingeniería
Usted nos envía el uso final, el requisito de material, la cantidad, el peso objetivo de la pieza y un archivo CAD o 3D o una muestra física. Revisamos el espesor de pared, el ángulo de desmoldeo, las opciones de punto de inyección, la contracción y la adecuación a la máquina, y respondemos en un plazo de 3 días hábiles con lo que es viable y lo que hay que modificar.
2 · Cotización
El molde y el precio de la pieza se cotizan por separado. La cotización del molde incluye diseño, material, pruebas de inyección y muestras; impuestos no incluidos. Las modificaciones derivadas de un cambio de diseño por su parte se cotizan por separado de las correcciones del molde que corresponden a nuestra parte.
3 · Diseño y fabricación del molde
La revisión de diseño se realiza internamente en SolidWorks. El diseño completo y la fabricación del molde, con CNC y electroerosión (EDM), los llevan a cabo talleres de moldes asociados elegidos según el tipo de molde y la capacidad de sus equipos, y todos han superado la evaluación de proveedores de GSUN. El análisis de llenado (mold flow) lo realiza el socio bajo pedido y se cotiza aparte. El acero del molde se selecciona según el volumen anual y la resina, y la vida útil del molde se indica con sus condiciones, no como una cifra única garantizada.
4 · Prueba de inyección y aprobación de muestras
Las pruebas de inyección con un molde existente tardan de 3 a 5 días. Las muestras se miden según el plano y se le envían para su aprobación. Los cambios derivados de una revisión de diseño por su parte se cotizan por separado de las correcciones del molde que corresponden a nuestra parte.
5 · Primer artículo y producción
La inspección de primer artículo se realiza tras cada cambio de molde o de material, seguida de inspección en proceso mediante rondas periódicas en línea y de inspección de salida.
6 · Embalaje y envío
El embalaje estándar es bolsa de PE más caja exterior de cartón. Las etiquetas, el embalaje y los códigos de barras personalizados se realizan según la especificación que usted facilite. Los precios se cotizan en condiciones FOB.