7つの成形工法と、それぞれの実施体制
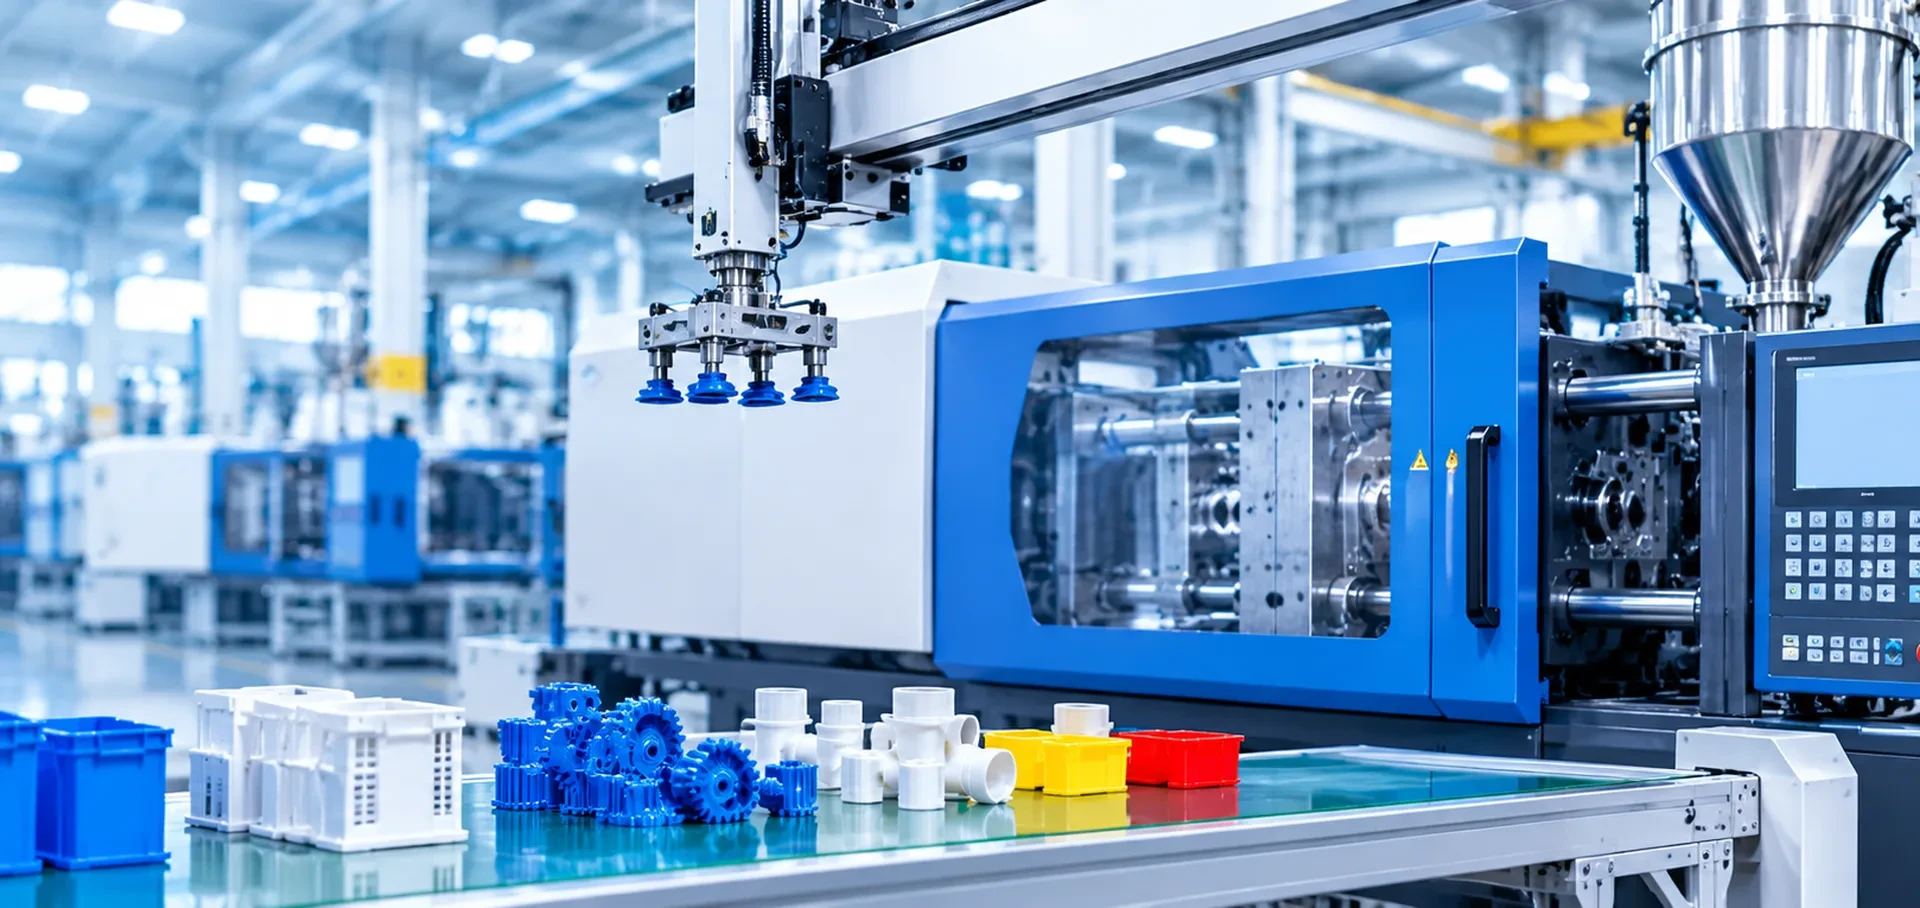
成形能力
成形能力
以下の各工法はGSUNの自社成形機で行います。2回に分けた成形や協力会社による対応となるものは、その旨を明記しています。
| 工法 | お客様の部品にとってのポイント | 対応状況 | 詳細 |
|---|---|---|---|
| 一般射出成形 | 50~210tの成形機8台(Hwa Chin HC-120、HC-160、HC-210、および50t機)による標準的な熱可塑性樹脂の射出成形です。用途事例に掲載しているほとんどの部品は、この工法で生産しています。 | 量産実績あり | 50~210tの成形機8台(2026年時点の工場提供情報)。 |
| インサート成形 | 射出前に金属または樹脂のインサートを金型内に配置する工法で、ねじボスや端子によく使われます。 | 量産実績あり | 金属ナット、金属刃、電子部品のインサート成形実績があり、いずれも手作業で配置しています。お客様支給のインサートは、仕様書と予備数の取り決めが必要です。 |
| 多数個取り成形 | 1つの金型に同一キャビティを複数設け、1サイクルあたりの生産量を上げる工法です。取り数は年間数量と部品サイズで決まります。 | 量産実績あり | 量産では最大10個取りの実績があります。新規部品の取り数は、部品サイズ、年間数量、使用する成形機に照らして決定します。 |
| ホットランナー技術 | ランナーレスの金型で、量産数の多い案件で材料ロスとサイクルタイムを削減します。 | 量産実績あり | お客様支給のホットランナー金型を受け入れ、成形しています。ホットランナーコントローラーのメーカーへの対応は、金型ごとに行います。 |
| 自動化成形 | 取出しロボットが成形品を自動で取り出すため、サイクルが安定し、取り扱いによる傷も減ります。 | 量産実績あり | 全8台の成形機に取出しロボットを装備して成形品を自動で取り出し、外観面も保護しています。 |
| オーバーモールド/PPへのTPR成形 | GSUNの手工具ページでは、PPシェルにTPRグリップを成形した部品を紹介しています。2種類の樹脂の密着性は、具体的なグレードによって変わります。 | 量産実績あり | GSUNの自社成形機で2回に分けて成形します。まず基材を成形し、次にTPRを成形します。密着性は案件ごとにグレード単位で確認します。 |
| 二色成形 | 回転式またはインデックス式の金型を用い、1サイクルで2種類の樹脂を射出する工法です。専用の二色成形機が必要です。 | 2回成形/協力会社 | 専用の二色成形機は保有していません。オーバーモールド部品は2回に分けた成形で生産します。本格的な二色成形金型が必要な場合は協力会社に委託し、その旨を明記します。 |
成形可能範囲
図面をお送りいただく前に、以下の数値をご確認ください。ショット重量、タイバー間隔、型厚は最大機の値です。移管金型は、実際に使用する成形機に照らして確認します。
| 項目 | 値 | 確認が必要な理由 |
|---|---|---|
| 型締力の範囲 | 成形機8台で50~210t:50t×1台、120t×1台、160t×4台、210t×2台 | 部品の投影面積に対して型を閉じたまま保持できるかを左右します。 |
| 最大ショット重量 | 最大機で約400g | 部品とランナーが1ショットに収まるかを左右します。 |
| タイバー間隔 | 最大500×500mm(最大機) | 既存のモールドベースがタイバー間に物理的に収まるかを左右します。 |
| 型厚 最小/最大 | 150~550mm(最大機) | この範囲外の移管金型は、改造しなければ成形できません。 |
| エジェクタのストロークと突出し力 | 深物の部品にはストロークが、剛性の高い部品には突出し力が必要です。 | |
| 標準的に達成できる公差 | 図面、樹脂グレードの成形収縮、測定基準に照らして設定するもので、単一の数値では提示しません | 一律の数値ではなく、材料の成形収縮、形状寸法、データムに照らして示す必要があります。 |
| 実績のある最小肉厚 | 薄肉の実績は、それを達成した樹脂と部品が示されて初めて信頼できます。 | |
| 最大部品サイズ | 単一の数値はなく、金型、樹脂、投影面積に照らして部品ごとに評価します | プラテンサイズだけでは決まらず、金型、樹脂、投影面積によって変わります。 |
お問い合わせから量産まで
1・お問い合わせと技術検討
最終用途、材料要件、数量、目標部品重量、CADデータまたは3Dデータ、もしくは現物サンプルをお送りください。肉厚、抜き勾配、ゲート案、成形収縮、成形機への適合を検討し、3営業日以内に実現可能な点と変更が必要な点をご回答します。
2・お見積り
金型費と部品単価は別々にお見積りします。金型のお見積りには設計、材料、トライ成形、サンプルが含まれます(税別)。お客様側の設計変更による改造費は、当社側の金型修正とは区別してお見積りします。
3・金型設計と製作
設計検討は社内でSolidWorksを用いて行います。CNCと放電加工(EDM)による金型の詳細設計と製作は、金型の種類と設備能力に応じて選定した協力金型メーカーが担当し、いずれもGSUNのサプライヤー評価に合格しています。流動解析はご要望に応じて協力会社が実施し、別途お見積りします。金型鋼材は年間数量と樹脂に応じて選定し、金型寿命は単一の保証値ではなく、前提条件とあわせてお示しします。
4・トライ成形とサンプル承認
既存金型でのトライ成形は3~5日です。サンプルは図面に照らして測定し、お客様の承認用に提出します。お客様側の設計変更による変更費用は、当社側の金型修正とは区別してお見積りします。
5・初品と量産
金型または材料を変更するたびに初品検査を行い、その後は工程内の巡回検査と出荷検査を行います。
6・梱包と出荷
標準梱包はPE袋と外箱です。カスタムラベル、梱包、バーコードはご指定の仕様で対応します。価格はFOB条件でお見積りします。