Sieben Spritzgießverfahren und wie wir jedes davon umsetzen
Fertigungskompetenz
Jedes der folgenden Verfahren läuft auf GSUNs eigenen Maschinen. Wo die Arbeit sequenziell oder bei einem Partner erfolgt, ist das ausdrücklich angegeben.
| Verfahren | Was es für Ihr Teil bedeutet | Status | Details |
|---|---|---|---|
| Konventioneller Spritzguss | Standard-Thermoplastspritzguss auf acht Maschinen von 50 bis 210 t (Hwa Chin HC-120, HC-160, HC-210 und eine 50-t-Maschine). Mit diesem Verfahren entstehen die meisten unter Anwendungen gezeigten Teile. | In Serie | Acht Maschinen von 50 bis 210 t, laut Angabe des Werks, 2026. |
| Einlegespritzguss | Einlegeteile aus Metall oder Kunststoff werden vor dem Einspritzen ins Werkzeug eingelegt, typischerweise für Gewindedome und Anschlussklemmen. | In Serie | Metallmuttern, Metallklingen und elektronische Bauteile wurden bereits umspritzt, jeweils mit manuellem Einlegen. Vom Kunden beigestellte Einlegeteile erfordern eine Spezifikation und einen vereinbarten Mehrmengenanteil als Reserve. |
| Spritzguss mit Mehrfachwerkzeugen | Mehrere identische Kavitäten in einem Werkzeug, um den Ausstoß pro Zyklus zu erhöhen. Die Kavitätenzahl richtet sich nach Jahresmenge und Teilegröße. | In Serie | Bis zu 10 Kavitäten wurden bereits in Serie gefahren. Die Kavitätenzahl für ein neues Teil wird anhand von Teilegröße, Jahresmenge und der vorgesehenen Maschine festgelegt. |
| Heißkanaltechnik | Angusslose Werkzeuge, die bei höheren Stückzahlen Materialabfall und Zykluszeit reduzieren. | In Serie | Vom Kunden beigestellte Heißkanalwerkzeuge werden angenommen und gefahren. Das Fabrikat des Heißkanalreglers wird je Werkzeug geklärt. |
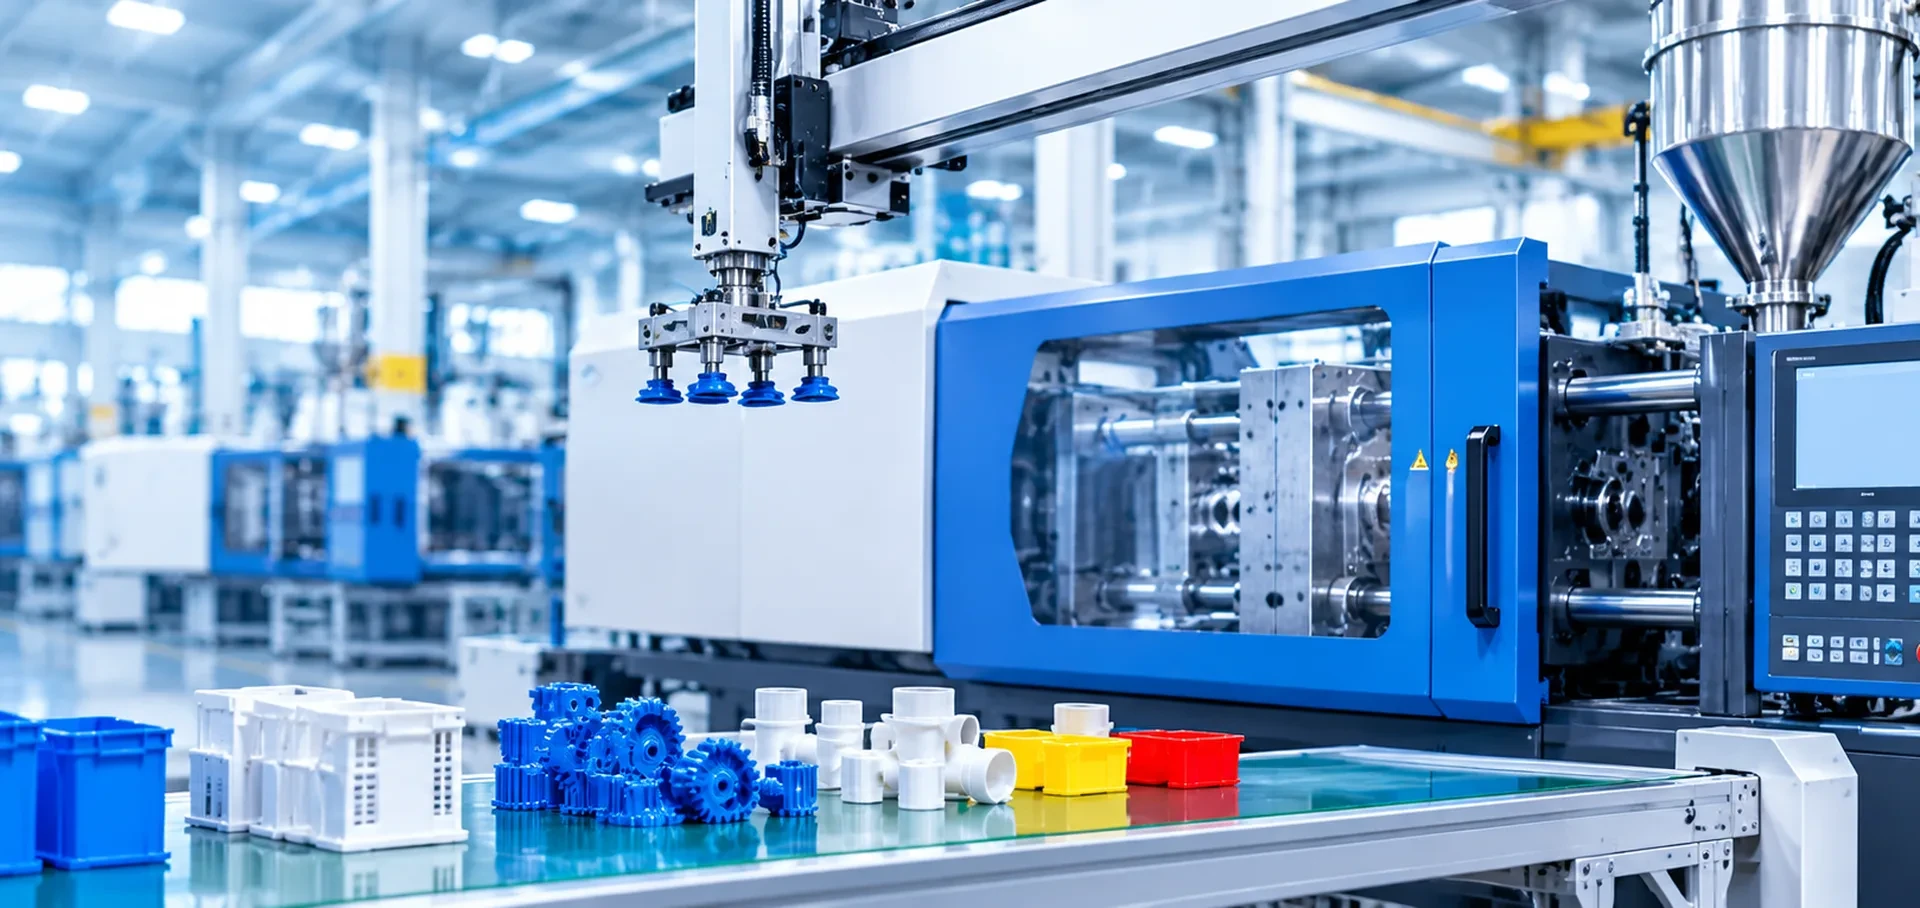
| Automatisierter Spritzguss | Entnahmeroboter entnehmen jedes Teil automatisch, für einen gleichmäßigen Zyklus und weniger Handhabungsschäden. | In Serie | Alle 8 Maschinen sind mit Entnahmerobotern für die automatische Teileentnahme ausgestattet, was zugleich die Sichtflächen schützt. |
| Umspritzen / TPR auf PP | Die Handwerkzeug-Seiten von GSUN beschreiben TPR-Griffe, die auf PP-Schalen gespritzt werden. Die Haftung zwischen den beiden Kunststoffen hängt von den konkreten Typen ab. | In Serie | Gefertigt in zwei aufeinanderfolgenden Schüssen auf GSUNs eigenen Maschinen: Zuerst wird der Grundkörper gespritzt, dann das TPR. Die Haftung wird für jedes Projekt auf Typenebene geprüft. |
| Zweikomponenten-Spritzguss | Zwei Kunststoffe werden in einem Maschinenzyklus mit einem Dreh- oder Indexwerkzeug eingespritzt. Dafür ist eine eigene Zweikomponenten-Maschine erforderlich. | Sequenziell oder Partner | Eine eigene Zweikomponenten-Maschine ist nicht vorhanden. Umspritzte Teile werden in zwei aufeinanderfolgenden Schüssen gefertigt; wo ein echtes 2K-Werkzeug erforderlich ist, wird der Auftrag an einen Partner vergeben und dies so angegeben. |
Maschinenkennwerte
Prüfen Sie diese Werte, bevor Sie eine Zeichnung senden. Schussgewicht, Holmabstand und Werkzeugeinbauhöhe sind die Werte der größten Maschine; ein verlagertes Werkzeug wird gegen die konkrete Maschine geprüft, auf der es laufen soll.
| Kennwert | Wert | Warum Einkäufer danach fragen |
|---|---|---|
| Schließkraftbereich | 50 bis 210 t über 8 Maschinen: 50 t × 1, 120 t × 1, 160 t × 4, 210 t × 2 | Entscheidet, ob die projizierte Fläche des Teils zugehalten werden kann. |
| Maximales Schussgewicht | ca. 400 g an der größten Maschine | Entscheidet, ob Teil plus Anguss in einen Schuss passen. |
| Holmabstand | bis 500 × 500 mm (größte Maschine) | Entscheidet, ob ein vorhandenes Werkzeug physisch zwischen die Holme passt. |
| Werkzeugeinbauhöhe min. / max. | 150 bis 550 mm (größte Maschine) | Ein verlagertes Werkzeug außerhalb dieses Bereichs kann ohne Änderung nicht gefahren werden. |
| Auswerferhub und Auswerferkraft | Tiefe Teile brauchen Hub, steife Teile brauchen Kraft. | |
| Erreichbare Standardtoleranz | Festgelegt anhand der Zeichnung, der Schwindung des Kunststofftyps und des Messbezugs; wird nicht als Einzelwert angegeben | Muss im Verhältnis zu Werkstoffschwindung, Merkmalsgröße und Bezug angegeben werden, nicht als pauschaler Wert. |
| Nachgewiesene minimale Wanddicke | Dünnwand-Angaben sind nur glaubwürdig zusammen mit dem Kunststoff und dem Teil, mit denen sie erreicht wurden. | |
| Maximale Teilegröße | Kein Einzelwert; wird je Teil anhand von Werkzeug, Kunststoff und projizierter Fläche bewertet | Lässt sich nicht allein aus der Größe der Aufspannplatten ableiten; hängt von Werkzeug, Kunststoff und projizierter Fläche ab. |
Von der Anfrage bis zur Serienfertigung
1 · Anfrage und technische Prüfung
Sie senden Verwendungszweck, Werkstoffanforderung, Menge, Zielgewicht des Teils und eine CAD- oder 3D-Datei oder ein physisches Muster. Wir prüfen Wanddicke, Entformungsschrägen, Anspritzmöglichkeiten, Schwindung und Maschineneignung und antworten innerhalb von 3 Werktagen, was machbar ist und was geändert werden muss.
2 · Angebot
Werkzeug- und Teilepreis werden getrennt angeboten. Das Werkzeugangebot umfasst Konstruktion, Material, Probeabmusterungen und Muster; Steuern sind nicht enthalten. Änderungen aufgrund einer Konstruktionsänderung Ihrerseits werden getrennt von Werkzeugkorrekturen unsererseits angeboten.
3 · Werkzeugkonstruktion und Werkzeugbau
Die Konstruktionsprüfung erfolgt im eigenen Haus mit SolidWorks. Die vollständige Werkzeugkonstruktion und der Werkzeugbau mit CNC- und Erodiertechnik (EDM) erfolgen bei Partner-Werkzeugbauern, die nach Werkzeugart und Maschinenausstattung ausgewählt werden und jeweils die Lieferantenbewertung von GSUN bestanden haben. Eine Füllsimulation (Moldflow-Analyse) führt der Partner auf Wunsch durch; sie wird gesondert angeboten. Der Werkzeugstahl wird nach Jahresmenge und Kunststoff ausgewählt, und die Werkzeugstandzeit wird mit ihren Bedingungen angegeben statt als einzelner garantierter Wert.
4 · Probeabmusterung und Musterfreigabe
Probeabmusterungen auf einem vorhandenen Werkzeug dauern 3 bis 5 Tage. Die Muster werden gegen die Zeichnung vermessen und Ihnen zur Freigabe vorgelegt. Änderungen aufgrund einer Konstruktionsrevision Ihrerseits werden getrennt von Werkzeugkorrekturen unsererseits angeboten.
5 · Erstmuster und Serienfertigung
Nach jedem Werkzeug- oder Materialwechsel erfolgt eine Erstmusterprüfung, danach fertigungsbegleitende Prüfungen und die Warenausgangsprüfung.
6 · Verpackung und Versand
Standardverpackung ist PE-Beutel plus Umkarton. Kundenspezifische Etiketten, Verpackungen und Barcodes werden nach der von Ihnen gelieferten Spezifikation erstellt. Die Preise werden auf FOB-Basis angeboten.